

技術コラム
2026/11/04
技術トレンド
銅管から樹脂製へ。ブロー成形技術の可能性
銅管から樹脂製へ。ブロー成型技術の可能性
近年、銅の市場価格が1kgあたり2,000円〜2,200円(2026年)を超える高止まりを見せており、電気温水器や給湯設備などの配管部材において、コスト管理が深刻な課題となっています。
こうした中で注目されるのが「金属配管(銅管)から樹脂配管への代替(樹脂化)」です。
しかし、現実的には、銅管の金属ベンダー加工による部品単価の安さやツール費の低さ、品質・耐久性への懸念から、現時点で具体的に樹脂化へ踏み切っている企業は決して多くはありません。
それでも、将来的な原材料高騰リスクや製品の軽量化・作業性向上を見据える上で、「ブロー成形による樹脂化」という手段を視野に入れておくことは、設計や営業提案の幅を広げるに有効な選択肢となります。
樹脂化がもたらす4つの技術的・経済的メリット
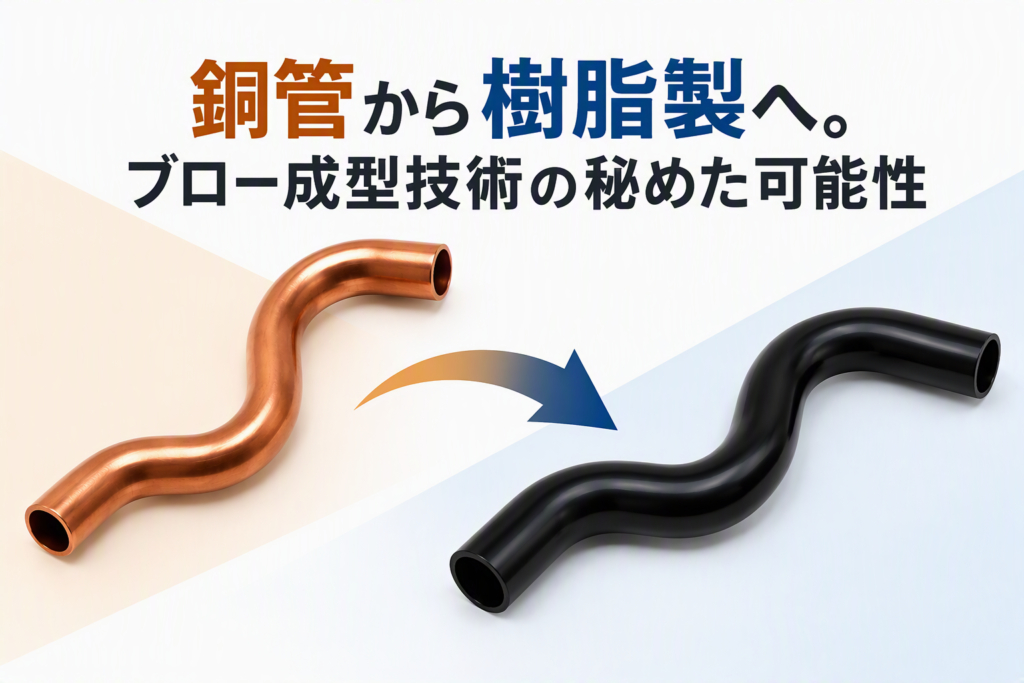
金属管から樹脂管へと置き換えることで、単なる材料置換を超えた以下の4つのメリットが得られます。
① 原材料コストの平準化と高騰リスクの回避
銅素材の激しい価格変動に対し、PP(ポリプロピレン)などの樹脂素材を活用することで、原材料費の急変動リスクを和らげ、中長期的なコスト平準化を図ることができます。
② 製品軽量化による「運送コスト」と現場作業性の改善
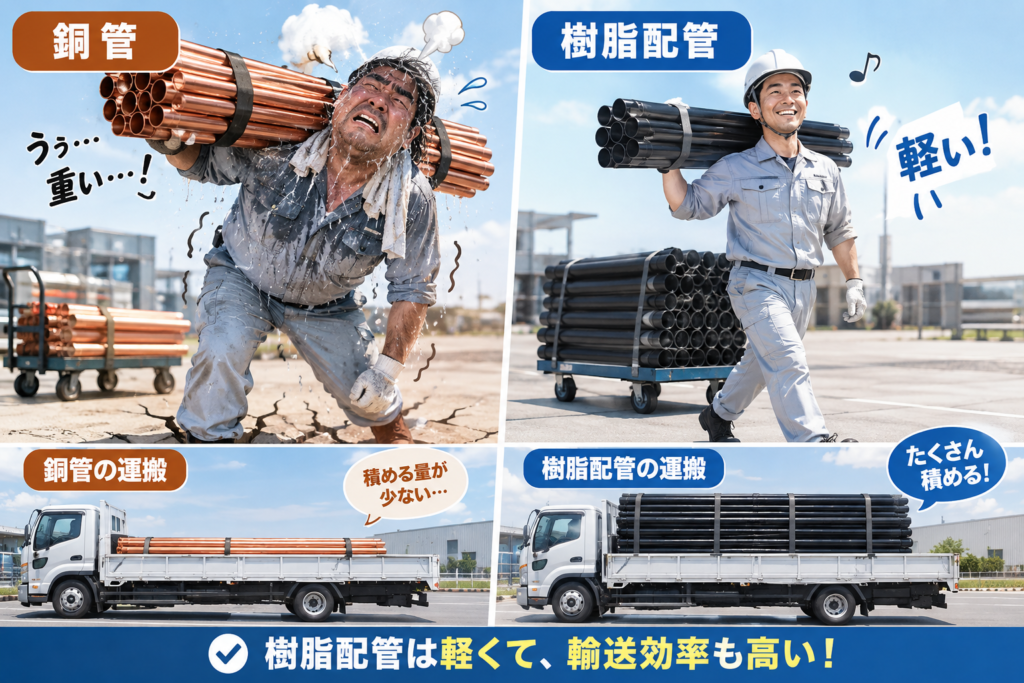
金属から樹脂へ変更することで、配管自体の重量が劇的に軽くなります。工場の組み立てラインや設置現場でのハンドリングが容易になるだけでなく、製品発送時の積載効率が向上し、【輸送・運送コスト削減】に直接寄与します。
③ 樹脂の「しなり(可とう性)」による組立作業の効率化
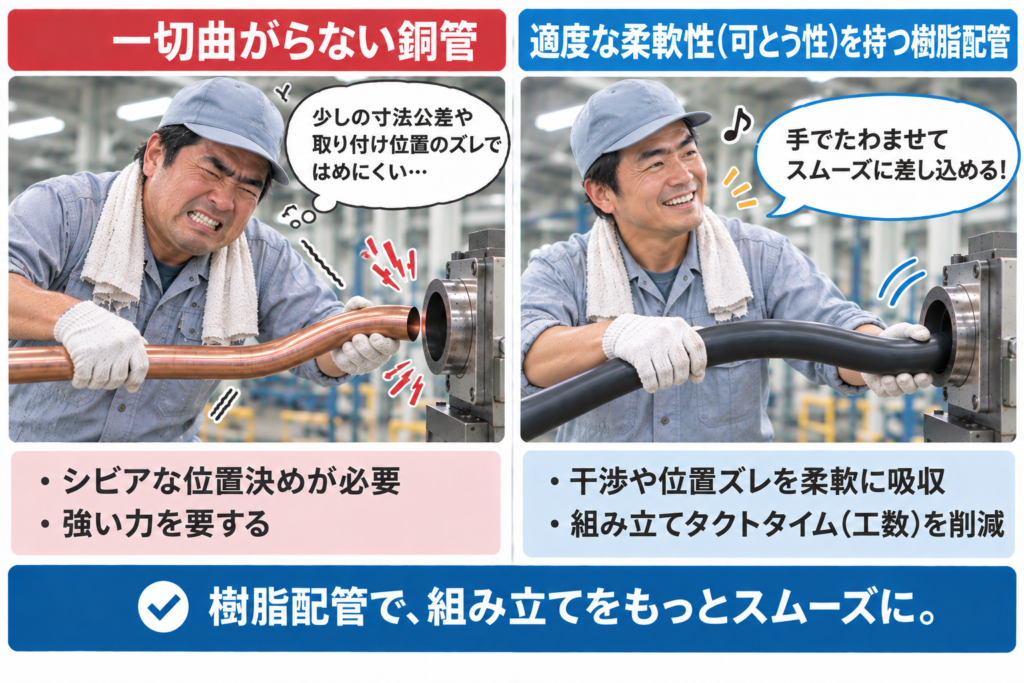
一切曲がらない銅管は、わずかな寸法公差や取り付け位置のズレがあると組み立て(嵌合)の際に、シビアな位置決めや強い力を要します。一方、適度な【柔軟性(可とう性)を持つ樹脂配管】であれば、手でたわませてスムーズに差し込むことが可能です。干渉や位置ズレを柔軟に吸収するため、製造ラインにおける組み立てタクトタイム(工数)を削減できます。
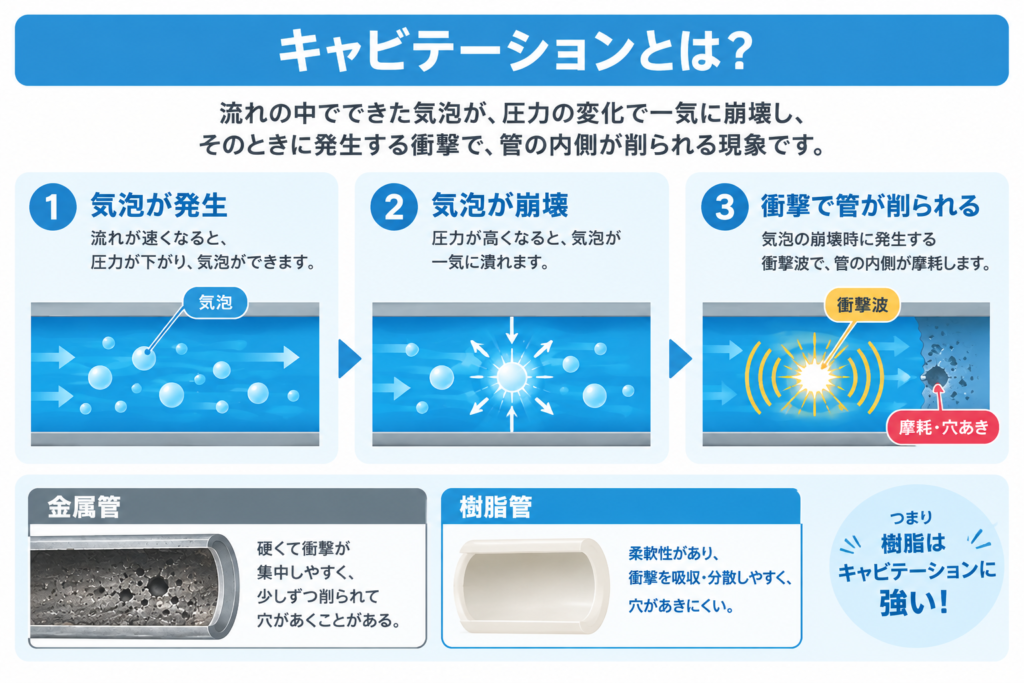
④ 流速・温度変化によるキャビテーション(穴あき現象)の抑制
高速流体や温度変化に伴い、金属管内部では気泡が崩壊する際の衝撃波で管壁が摩耗する「キャビテーション(穴あき現象)」が発生することがあります。樹脂素材は金属に比べてこの衝撃に強く、【キャビテーション摩耗による穴あきを起こしにくい】という物理的特性を持っています。金属より柔軟性があり、気泡が崩壊するときの衝撃エネルギーを吸収・分散しやすいからです。
※ただし、すべての樹脂がキャビテーションに強いわけではありません。樹脂の種類、肉厚、流速、温度などによって耐久性は変わります。
樹脂化における3つの課題と「技術的解決策」
樹脂化の導入を阻む代表的な課題
課題1:高性能樹脂(スーパーエンプラ)の材料単価が高い
耐熱性や耐圧性が求められる用途では、スーパーエンプラであるPPS(ポリフェニレンサルファイド)などの採用が検討されます。しかし、これらの高機能樹脂は材料単価が高く、製品コストへの影響が大きいという課題があります。
特に一般的なダイレクトブロー成形では、成形後にバリ(樹脂の余剰部分)が発生するため、材料ロスが避けられません。材料単価の高いPPSを使用する場合、このロスが製品コストを押し上げる要因となります。
一方、3次元ブロー成形は、製品形状に沿ってパリソンを配置できる成形工法であり、ダイレクトブロー成形と比較して不要な樹脂の発生を抑えやすい特徴があります。そのため、高価な樹脂材料を使用する製品においては、材料使用効率の観点から成形工法の選定も重要な検討事項となります。
課題2:異種材料接合によるシール性確保の難しさ
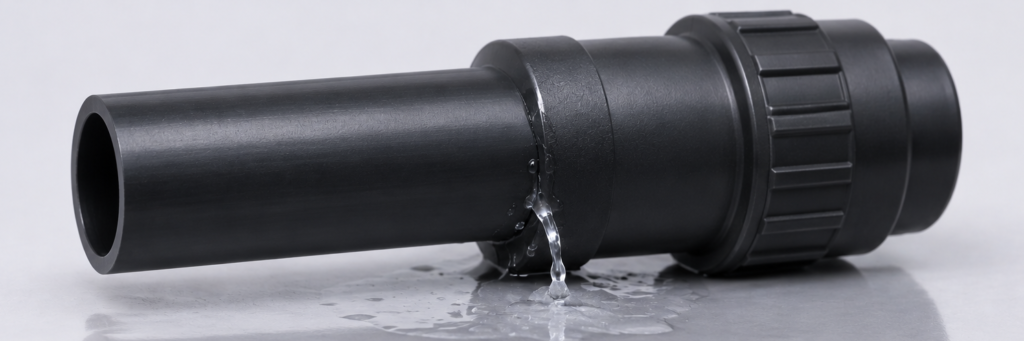
ブロー成形品を配管用途へ適用する際には、高いシール性能が求められます。特に冷却水や各種流体が流れる用途では、水漏れの発生が重大な品質問題につながるため、重要な課題となります。
配管部品には求められる性能の違いから、ひとつの素材だけでは対応できないケースがあります。
例えば、配管本体には軽量で柔軟性に優れるPP(ポリプロピレン)を採用し、接続部には耐熱性や剛性に優れるPPS(ポリフェニレンサルファイド)を採用するとします。
しかし、PPとPPSは材料特性や分子構造が大きく異なるため、成形時に一体化させることが容易ではありません。接合部の強度を十分に確保できない場合、わずかな隙間や剥離が発生し、それが水漏れの原因となる可能性があります。
さらに、実際の使用環境では温度変化や圧力変動が繰り返されるため、接合部には継続的な負荷がかかります。
そのため、異種材料を組み合わせる場合は、単純な熱融着に頼るのではなく、接合部の構造そのものを工夫することが重要です。例えば、アンカー形状(溝)やアンダーカット構造(引っ張り荷重に対して抜けにくい形状)を有する射出成形品を組み合わせるなど、機械的な結合によって接合強度を確保するための構造設計が求められます。
課題3:樹脂化に伴う金型投資と投資回収
既存の銅管ベンダー加工は、専用金型を必要とせず加工費のみで製造できるため、大きな初期投資を伴わないという特徴があります。一方、樹脂製配管へ置き換える場合には、ブロー成形用の金型製作が必要となるため、製品化にあたって初期投資が発生します。
また、製造数量が少ない場合には金型費用の製品単価への影響が大きくなるため、採算性が課題となることがあります。そのため、樹脂化を検討する際には、製品性能だけでなく、生産数量や生産期間を含めた投資回収性の検討も重要な要素となります。
3次元ブロー成形が実現する「レイアウトの自由度」
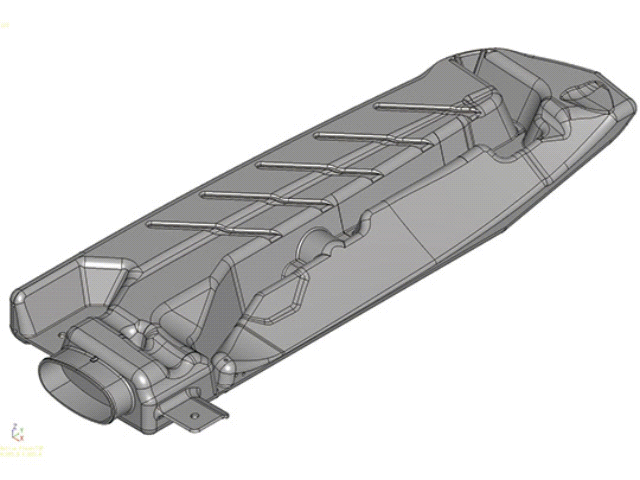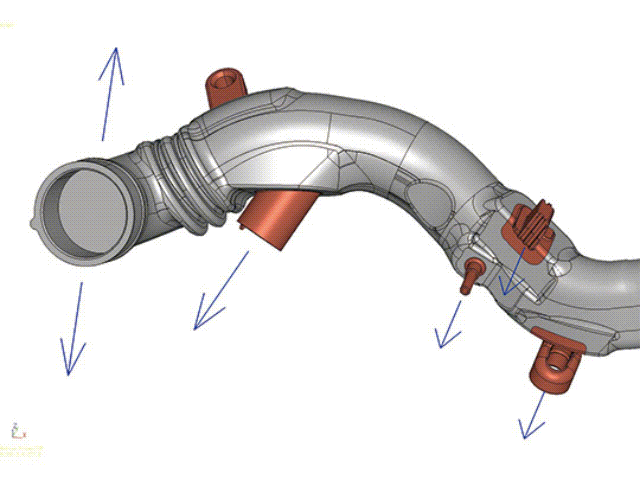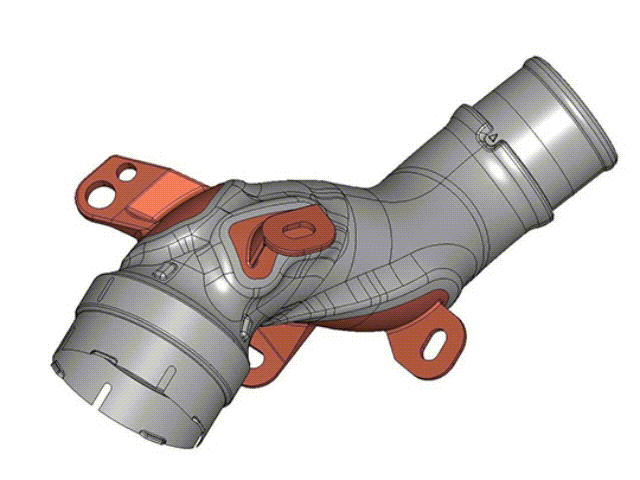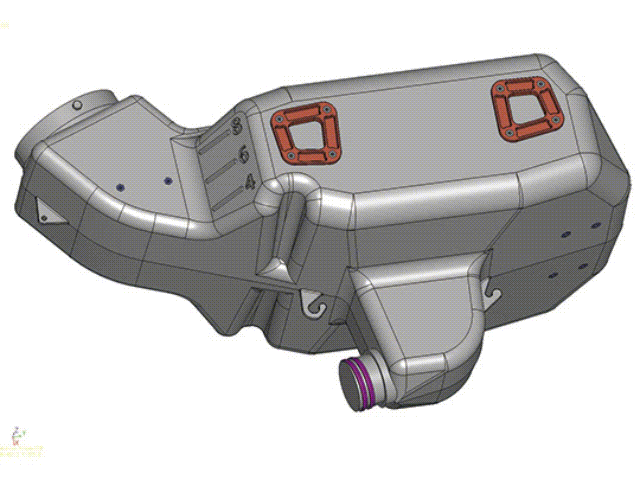
3次元ブロー成形技術の最大の特長は、狭く複雑なスペースに配管を通せる自由度の高さです。
周辺の基板やブラケットなどの構造物をくねくねと回避しながら、必要な流路面積を確保するために途中で配管断面を「円形から扁平形状」へ変化させるといった高度な設計が可能です。これにより、圧力損失を抑えつつ狭小スペースへの配管セッティングが可能になります。
まとめ:将来的な検討に向けた「引き出し」として
すべての銅管を樹脂へと置き換えることが必ずしも最適解ではありません。
しかし、原材料高騰の長期化や製品の軽量化・作業性向上が強く求められる現在、「3次元ブロー成形による樹脂化」を選択肢として持っておくことは、今後の設計変更や顧客提案において大きな強みとなります。
【関連記事】
ブロー成形金型のことなら、特殊ブロー金型 設計・製作.comまで!
特殊ブロー金型 設計・製作.comを運営する中越製作所では一般的なブロー成形から3次元ブロー成形の金型の設計・製作に対応しております。
ブロー成形でお困りの際はお気軽にご相談ください!
特殊ブロー金型 設計・製作.comの特徴
特殊ブロー金型 設計・製作.comを運営する中越製作所は、国内有数の「3次元ブロー金型」の設計・製作を行うメーカーです。
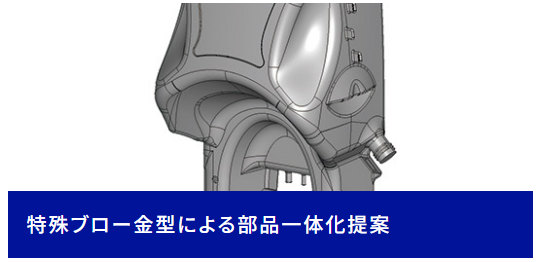
当社の得意とする3次元ブロー成形金型では、金型とパリソンを相対的に移動させることでバリを最小限に抑えることができ、またインサート部品を事前にセットすることができるため部品の一体化を実現することができます。
このような難易度の高いブロー成形金型の設計を数多く行ってきた経験を活かして、現在はダクトやウォッシャータンク、薬剤タンク等のブロー成形金型の設計から製作についても、様々なお客様よりご相談をいただいております。
特殊ブロー金型 設計・製作.comのサービス
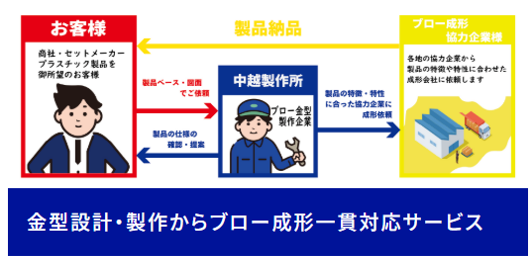
当社は以下のサービスを行っております。
当社の設備
当社の代表的な設備をご紹介いたします。
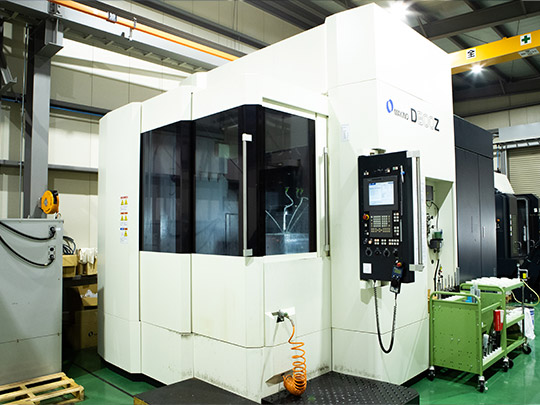
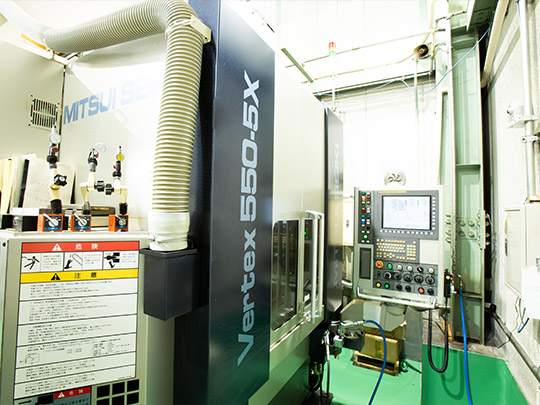
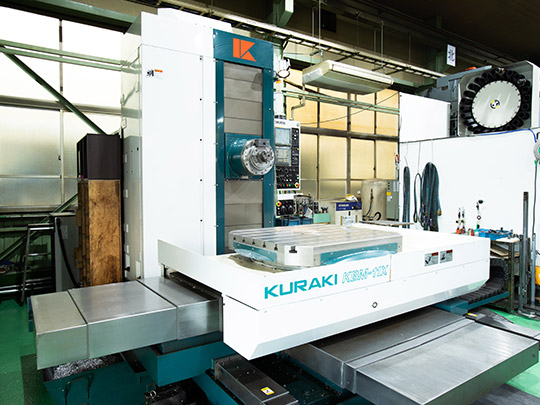
KBM-11X (HL仕様) 倉敷機械
Column 関連する技術コラム一覧
-

2026/04/07
技術トレンド
お知らせ
【M-Tech 2026出展決定】その中空形状、あきらめる前に「ブロー成形」という選択肢を。
その形状、あきらめる前にブロー成形を試してほしい。今年度7月1、2,3日ビッグサイトにて機械要素技術展に出展いたします。… -
2024/10/25
技術トレンド
世界の流れは○○から樹脂化へ【ガラス編】
ガラスから樹脂へ 近年のいろいろなモノが軽量化の波により【〇〇~樹脂へ】の動きがあります。その一つをご紹介します。… -
2024/07/01
技術トレンド
世界の流れは○○から樹脂へ【2つの事例】
○○から樹脂製品に変更した弊社の事例をご紹介します。
樹脂やブロー成形の可能性を感じられると幸いです。…